Porselen Sofra Eşyalarında Metal İzi (Metal Marking): Çok Değişkenli Kök Neden Analizi
Sır Kimyası, Çatal-Kaşık-Bıçak Sertliği, Kaplama Kalınlığı, Pişirim Rejimi, Alkali Yaşlandırma ve Seger Formülasyonu
Özet
Porselen sofra eşyalarında metal izi (metal marking), kullanıcı tarafından çoğu zaman “çizik” olarak tanımlanan; ancak gerçekte metal transferi, sır yüzeyinin çizilmesi, mikroçatlak oluşumu veya bu mekanizmaların birlikte gerçekleşmesiyle ortaya çıkabilen çok değişkenli bir yüzey problemidir. Sorunun yalnızca sır reçetesiyle açıklanması, çatal-kaşık-bıçak malzemesinin sertliği, bıçak ağzı geometrisi, kaplama tipi ve kalınlığı, kullanım kuvveti, sırlama prosesi, pişirim rejimi, sır-gövde ısıl genleşme uyumu, alkali deterjan yaşlandırması ve temizleme kimyası gibi önemli değişkenleri gözden kaçırmaktadır.
Bu çalışma, metal izi problemini ISO 5644:2024, EN 12875 serisi ve ISO 8442 serisiyle ilişkili bir araştırma çerçevesine yerleştirmekte; akademik literatürde bildirilen sır yüzey sertliği, kristal fazlar, çatal-kaşık-bıçak çelikleri ve kontrollü metal izi testlerinin sonuçlarını birlikte değerlendirmektedir. Özellikle AISI 304 gibi daha yumuşak çeliklerin sert porselen sırları üzerinde daha fazla metal transferi oluşturabileceği; buna karşılık sertleştirilmiş martensitik bıçak çeliklerinin yüksek temas basıncı ve diş geometrisiyle gerçek sır hasarı riskini artırabileceği iki ayrı mekanizma olarak ele alınmaktadır. CTCV tarafından geliştirilen kontrollü testte 53–60 HRC sertlikte AISI 420 ve <39 HRC AISI 304 bilyelerinin farklı metal izi davranışı göstermesi, “daha sert çatal-bıçak her zaman daha fazla metal izi oluşturur” gibi tek yönlü varsayımların geçersiz olduğunu ortaya koymaktadır.
Çalışmanın ikinci ekseninde, EN 12875-4 ve EN 12875-5 kapsamındaki alkali yaşlandırmanın sırın camsı fazında seçici çözünmeye yol açarak yüzeyde sert kristal fazların göreli etkisini artırabileceği hipotezi ele alınmaktadır. Metalex tipi asidik metal izi temizleyiciler ise standart deterjan kimyasının eşdeğeri olarak değil, yüzeye taşınmış metal ile kalıcı sır hasarını ayırt etmeye yardımcı olabilecek tanısal bir temizleme basamağı olarak değerlendirilmiştir. Son bölümde Seger/birlik molekül formülü (UMF) yaklaşımı kullanılarak sır reçetesi, kuvars tane boyutu, zirkon morfolojisi, alkali oksit dengesi, frit ilavesi ve pişirim rejimi için deneysel iyileştirme senaryoları önerilmektedir.
Anahtar kelimeler: porselen metal izi; metal marking; çatal bıçak izi; porselen çizilmesi; çatal-kaşık-bıçak sertliği; AISI 304; AISI 420; EN 12875-4; EN 12875-5; ISO 5644; Seger formülü; sır alkali dayanımı; yüzey pürüzlülüğü.
1. Problem neden yalnız “sır reçetesi” değildir?
Porselen tabağın yüzeyinde oluşan koyu gri çizgiyi ilk bakışta sırın çizilmesi olarak yorumlamak kolaydır. Ancak bilimsel literatür bu görünümün iki temel mekanizmanın sonucu olabileceğini göstermektedir:
1. Metal transferi: Çatal-kaşık-bıçak malzemesinden kopan metal parçacıklarının daha sert veya pürüzlü sır yüzeyine taşınması.
2. Gerçek sır hasarı: Temas eden metalin sertliği, temas basıncı, yüzey geometrisi ve sırın kırılma davranışı sonucunda sırda oluk, mikroçatlak veya malzeme kaybı oluşması.
Bu iki mekanizma birbirini dışlamaz. Aynı izde önce metal transferi gerçekleşebilir, ardından yüzeyde mikroçatlak ve gerçek aşınma oluşabilir. Bu nedenle metal izi probleminin araştırılması “hangi sır daha dayanıklı?” sorusuyla sınırlandırılmamalıdır. Doğru soru şudur:
Belirli bir sır–gövde–pişirim sistemi, belirli bir çatal-kaşık-bıçak malzemesi ve kullanım koşulu altında neden metal transferine veya gerçek yüzey hasarına daha yatkın hâle gelmektedir?
Bu yaklaşım, sorunu malzeme bilimi, triboloji, seramik prosesi ve kullanım kimyasının kesişiminde konumlandırır.
2. Kök neden analizi: sekiz ana değişken grubu
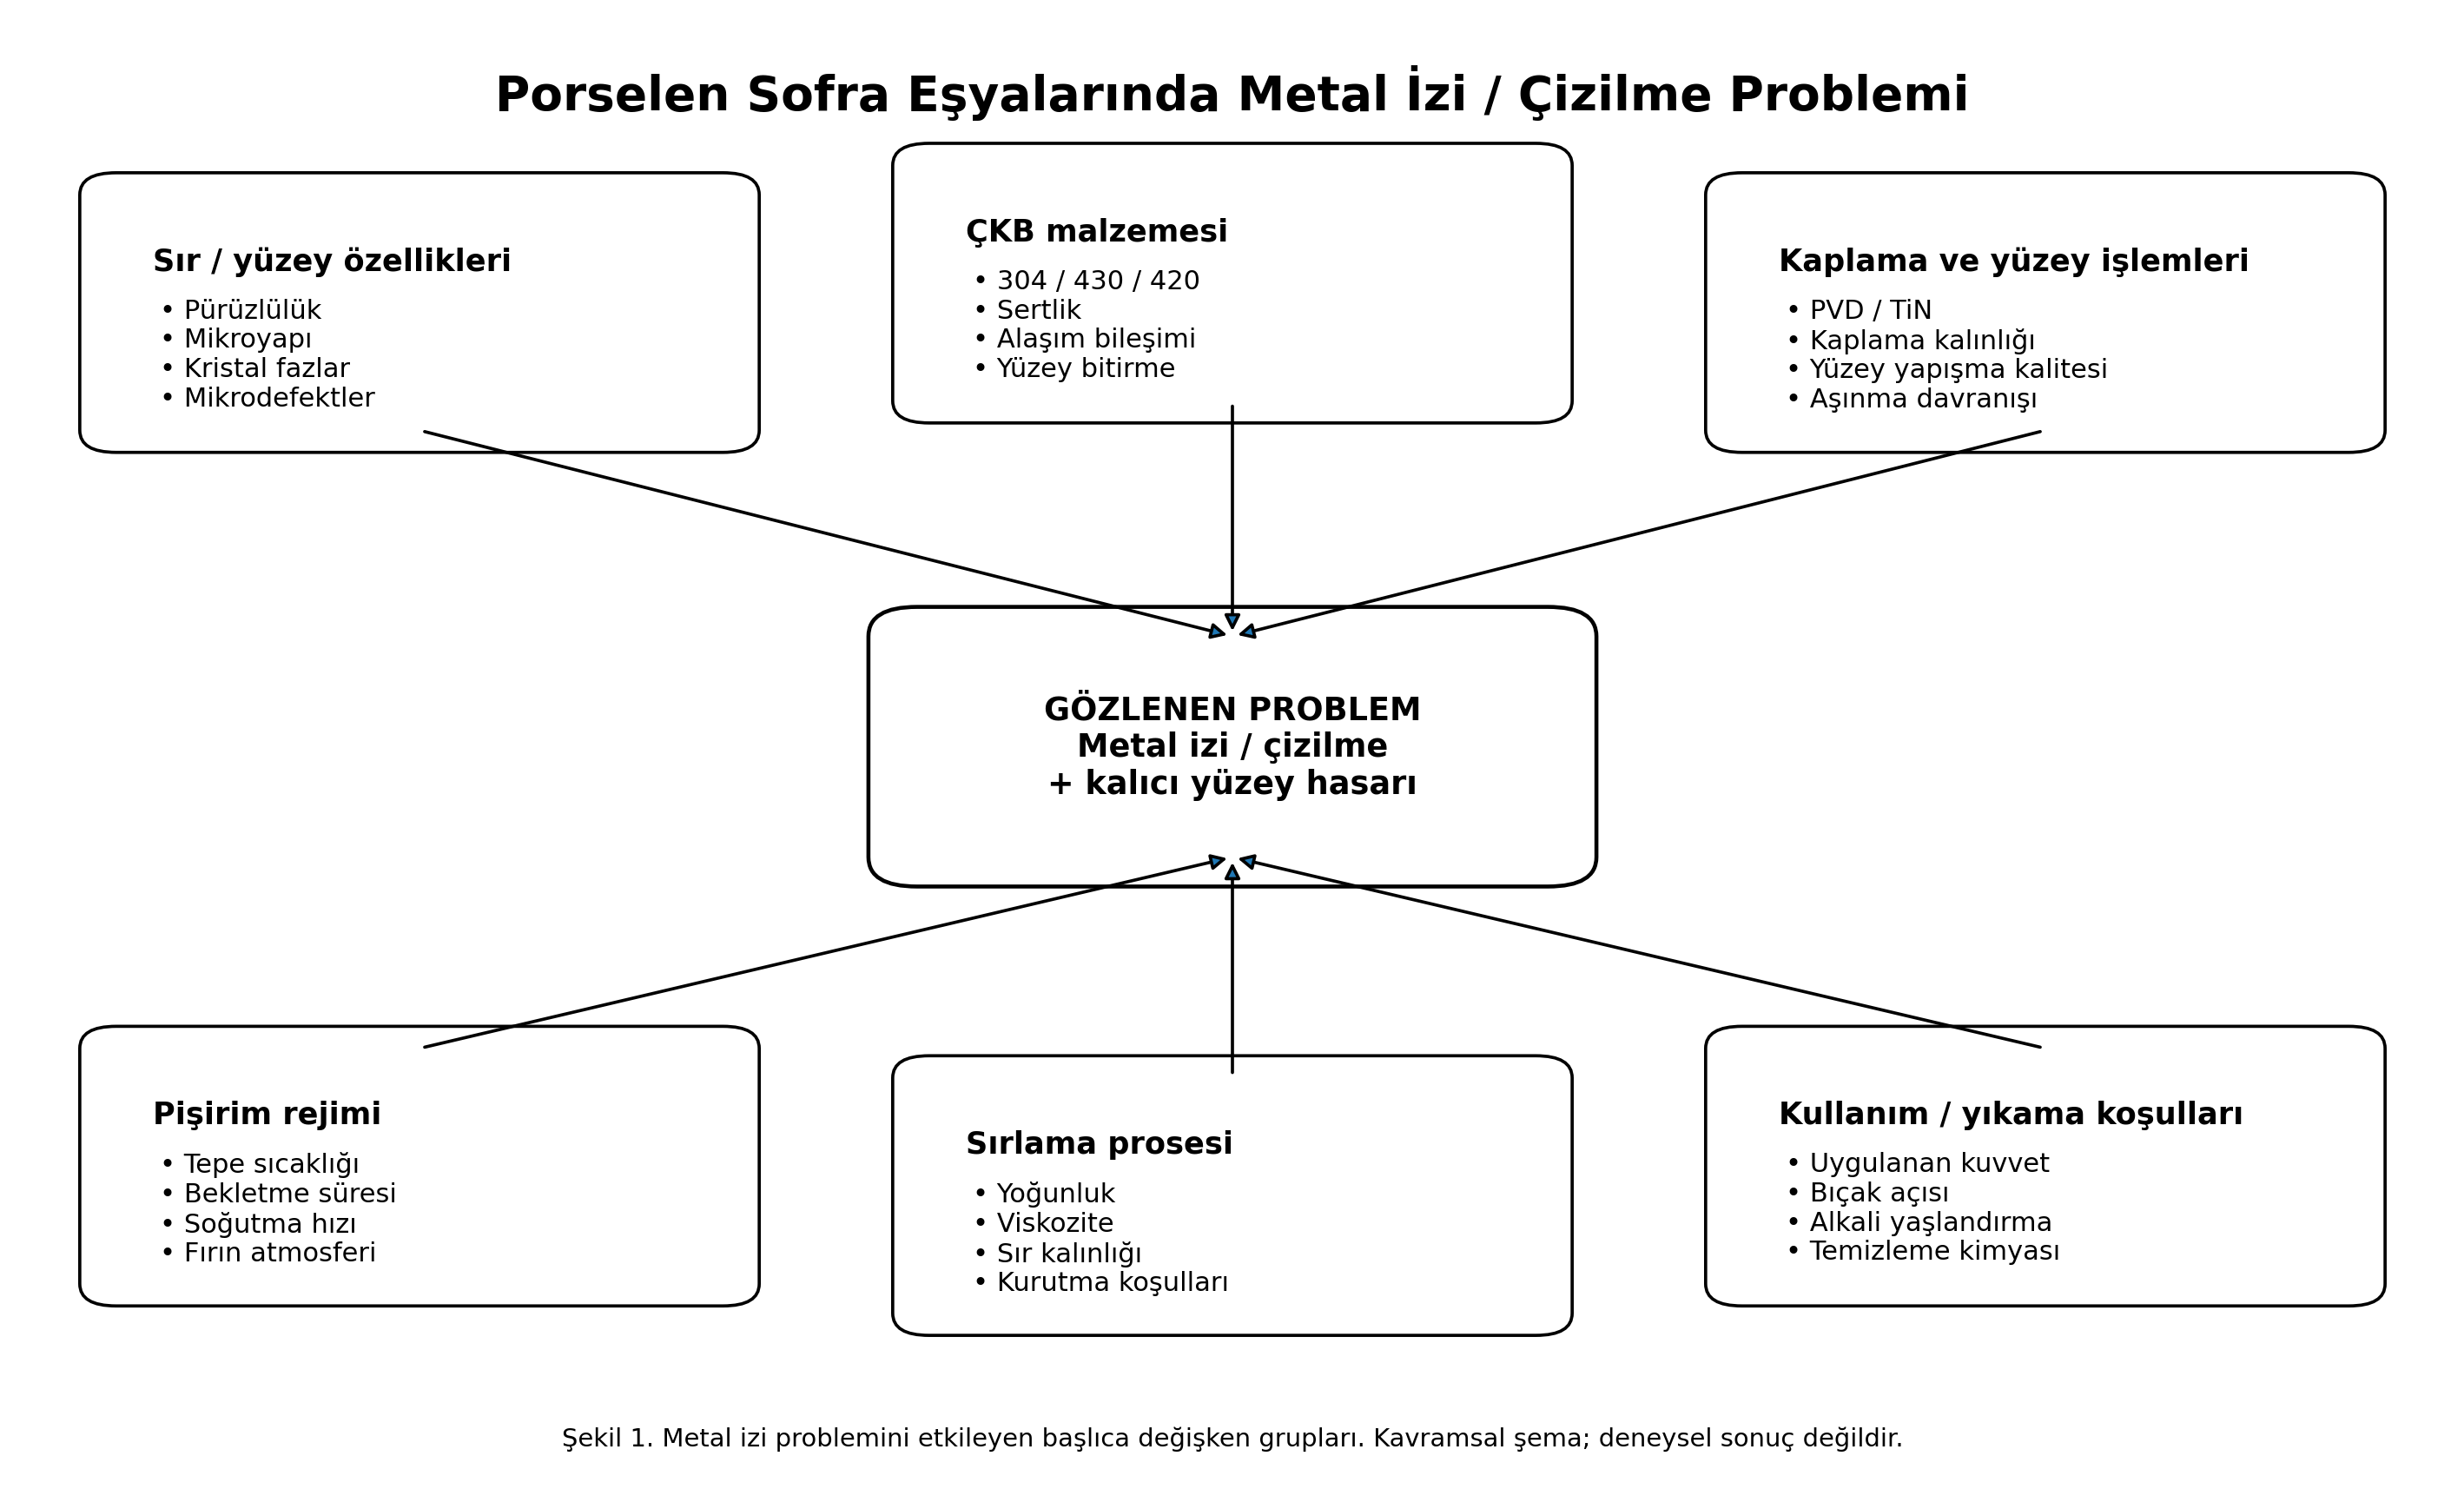
Metal izi problemi için önerilen kök neden analizi aşağıdaki sekiz gruba ayrılabilir.
| Kök neden grubu | Ana değişkenler | Olası mekanizma | Doğrulama yöntemi |
|---|---|---|---|
| Sır kimyası ve mikroyapı | SiO₂, Al₂O₃, alkali oksitler, zirkon, kuvars, kristobalit | sert kristal çıkıntıları, düşük kimyasal dayanım, yüksek pürüzlülük | XRF, XRD, SEM/EDS, profilometri |
| Sır uygulama prosesi | yoğunluk, viskozite, tane boyutu, sır yükü, kalınlık | homojen olmayan yüzey, por, pinhole, lokal incelme | PSD, kesit SEM, sır yükü |
| Pişirim rejimi | tepe sıcaklığı, bekleme, soğutma, atmosfer, fırın içi konum | kristalleşme, kuvars çözünmesi, sır akışı, gerilme | termal kayıt, XRD, sıcaklık haritası |
| Gövde | su emme, vitrifikasyon, açık porozite, ısıl genleşme | sır-gövde gerilmesi, mikroçatlak eğilimi | EN 1217, dilatometri |
| ÇKB malzemesi | AISI 304, 430, 420, 1.4116 vb. | metal transferi veya gerçek sır aşınması | Vickers/Rockwell, kimyasal analiz |
| ÇKB geometrisi | diş yapısı, keskinlik, kenar yarıçapı, yüzey bitirme | temas basıncı ve lokal sürtünme artışı | optik profil, mikroskopi |
| Kaplama | Ag, Au, TiN/PVD, kaplama kalınlığı ve yapışma | kaplama aşınması, sert yüzey teması, parçacık transferi | kalınlık, nanoindentasyon, çizilme testi |
| Kullanım/yıkama | uygulanan kuvvet, deterjan alkaliliği, çevrim sayısı, temizleme | yüzey yaşlanması ve metal transferinin artması | EN 12875, kontrollü triboloji |
Bu tablo aynı zamanda deneysel araştırmanın akışını belirlemelidir. Bir değişkenin etkisi test edilmeden diğerinin sonucu olarak yorumlanmamalıdır.
3. Standartlar çerçevesi
Yayın ve telif notu: Bu bölüm standartların amacını ve araştırmadaki rolünü teknik olarak özetler. ISO/CEN standartlarının tam metni, tabloları, şekilleri, deterjan reçeteleri ve uygulama prosedürleri telifle korunur. Bu makale standartların yerine geçmez; uygunluk veya deney uygulaması için yürürlükteki resmî standart metni kullanılmalıdır.
3.1 ISO 5644:2024
ISO 5644:2024 porselen sofra eşyalarının fiziksel ve fonksiyonel özelliklerini kapsar. Standart içeriğinde metal izi konusu teknik İngilizce adıyla metal marking olarak yer alır; içerik tablosunda 4.4.9 başlığı doğrudan “Metal marking” şeklindedir. Bu nedenle makalede okuyucunun standart, laboratuvar raporu ve uluslararası literatür taramalarında aynı kavramı kolayca bulabilmesi için ilk kullanımda metal izi (metal marking) ifadesi birlikte kullanılacaktır.
Web kaynağı — ISO 5644:2024 resmî kayıt:
https://committee.iso.org/standard/81502.html
Web kaynağı — standardın içerik başlıklarını gösteren katalog sayfası:
https://www.iteh.eu/catalog/standards/iso/74e57c23-aec9-4ac4-9bda-40246440e149/iso-5644-2024
ISO 5644:2024’te su emme, bulaşık makinesi/deterjan dayanımı ve metal izi performansı ayrı başlıklar altında değerlendirilir. Bu ayrım, su emme ile metal izi arasında otomatik bir nedensellik kurulamayacağını da gösterir. Su emme değeri gövdenin vitrifikasyon durumunu tanımlayan önemli bir proses göstergesidir; ancak sır yüzeyinin tribolojik davranışı ayrı ölçülmelidir.
3.2 Ev Tipi Referans Yıkama Yaklaşımı (EN 12875-1)
EN 12875-1; ön yıkama, deterjanlı yıkama, durulama ve kurutmayı içeren gerçek makine çevrimlerine dayalı bir referans yöntemdir. Metal izi çalışmasında bu yöntem, yalnız kimyasal değil; kimyasal, termal ve mekanik yaşlandırmanın birlikte etkisini temsil eder.
3.3 Yıkama Sonrası Görsel Değerlendirme (EN 12875-2)
EN 12875-2 bir “endüstriyel bulaşık yıkama testi” değildir. Test sonrası metal dışı ürünlerin yüzey durumunun görsel olarak değerlendirilmesi ve sınıflandırılmasıyla ilgilidir. Bu ayrım makalede özellikle korunmalıdır.
3.4 Ev Tipi Seramikler İçin Hızlandırılmış Alkali Dayanım Testi (EN 12875-4)
EN 12875-4, ev tipi seramiklerin deterjan dayanımını kısa sürede karşılaştırmak amacıyla yüksek sıcaklıkta kontrollü bir alkali yaşlandırma yaklaşımı tanımlar. Kamuya açık akademik çalışmalarda yöntemin güçlü alkali, metasilikat/karbonat karakterli bir sistem olduğu ve sırın camsı fazını zorlamak için kullanıldığı açıklanmaktadır. Kesin çözelti bileşimi, konsantrasyon, sıcaklık toleransı ve süre kombinasyonu için yürürlükteki standardın resmî metni esas alınmalıdır; bu makale standardın yerine geçmez.
Akademik kaynak — EN 12875-4 ile yaşlandırılmış porselen yüzeylerin incelenmesi:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
3.5 Profesyonel ve Catering Seramikleri İçin Hızlandırılmış Test (EN 12875-5)
EN 12875-5, profesyonel/catering kullanımını temsil eden daha agresif bir alkali yaşlandırma yaklaşımıdır. Kamuya açık teknik ve akademik kaynaklarda yöntemin kuvvetli alkali ve kompleksleyici içeren bir kimyasal sistem kullandığı belirtilmektedir. Kesin reçete, konsantrasyon, sıcaklık ve maruziyet süresi için yürürlükteki standardın resmî metni kullanılmalıdır. EN 12875-4 ile EN 12875-5 sonuçları doğrudan “saat eşdeğeri” biçiminde çevrilmemeli; iki yöntem farklı kullanım/kimya senaryoları olarak değerlendirilmelidir.
3.6 ISO 8442 serisi: çatal-kaşık-bıçak tarafını da standarda bağlamak
Metal izi araştırmalarında yalnız seramik standardına bakmak yeterli değildir. Kullanılan metal gerecin malzeme ve performans standardı da kontrol edilmelidir.
ISO 8442-2:1997, paslanmaz çelik ve gümüş kaplı sofra çatal-kaşık-bıçakları için malzeme ve performans gerekliliklerini kapsar ve 2025 yılında yeniden teyit edilmiştir. Martensitik bıçak ağızları için sertlik gereklilikleri standardın önemli mekanik performans başlıklarından biridir. Kesin kabul sınırı için standardın güncel resmî metni esas alınmalıdır.
Bu veri metal izi araştırmasına şu soruyu ekler:
Testte kullanılan bıçağın gerçek sertliği nedir ve piyasadaki sofra bıçaklarını temsil ediyor mu?
3.7 Lucideon PT38 metal izi testi: kamuya açık bilgilerle nasıl değerlendirilebilir?
Lucideon’un PT38 Metal Marking yöntemi, sektör içinde metal izi performansını değerlendirmek için kullanılan kurum içi yöntemlerden biridir. PT38 adı, kamuya açık laboratuvar/test talep formlarında “Metal marking (PT38)” şeklinde yer almaktadır. Hakemli literatürde yayımlanan kamuya açık açıklamaya göre Lucideon yaklaşımı, doğrudan standart bir sofra bıçağını tek referans olarak almak yerine kontrollü bir uç/stilus ve yaygın çatal-kaşık-bıçak çelik sınıflarıyla çalışır; farklı uygulama koşullarından sonra gözlenen izler temizlenebilirlik esasına göre sınıflandırılır.
Web kaynağı — PT38’in kamuya açık test listesinde yer aldığı laboratuvar formu:
Akademik kaynak — Lucideon yaklaşımının kamuya açık özeti:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Bu makalede PT38’in yalnız kamuya açık düzeyde bilinen prensiplerinden söz edilmektedir. Lucideon’un kurum içi prosedürüne ait kamuya açıklanmamış yük, hareket sayısı, uç geometrisi, kabul kriteri veya diğer operasyonel ayrıntılar tahmin edilmemeli ve özel yöntem içeriğiymiş gibi yayımlanmamalıdır.
PT38’in araştırma açısından değeri, standardize edilmiş metal temas elemanı ve kontrollü yük fikrini vurgulamasıdır. Bu yaklaşım, ticari bir bıçağın üretim serisine, diş aşınmasına veya yüzey bitirmesine bağlı belirsizliği azaltma yönünde önemlidir. Çalışmanın kendi deney düzeneği geliştirilirken Lucideon’un özel yöntemini kopyalamak yerine, ISO 5644:2024, açık akademik literatür ve bağımsız olarak tanımlanmış test değişkenleri temel alınmalıdır.
3.8 Türkiye’de sektörde “IKEA metodu” olarak anılan çevrim-temelli metal izi yaklaşımı
Türkiye’de bazı porselen üreticileri ve laboratuvar uygulamalarında “IKEA metal marking testi” veya kısaca “IKEA metodu” olarak anılan çevrim-temelli bir yaklaşım kullanılmaktadır. Bu yaklaşımın temel mantığı, belirli bir çatal-bıçak temasını kontrollü laboratuvar koşullarında tekrarlamak ve farklı çevrim/hareket sayılarından sonra metal izi oluşumunu görsel veya sınıflandırılmış bir sonuçla değerlendirmektir.
Burada önemli bir kaynak sınırlaması vardır: IKEA’nın sofra eşyaları için kullandığı kurum içi metal izi prosedürünün yük, bıçak açısı, çevrim basamakları ve kabul limitlerini eksiksiz açıklayan güncel bir resmî doküman kamuya açık kaynaklarda doğrulanamamıştır. Bu nedenle bu makalede söz konusu yöntem “sektörde IKEA metodu olarak anılan kurum içi çevrim-temelli yöntem” şeklinde tanımlanmalı; kamuya açık olmayan sayısal parametreler IKEA’nın resmî şartıymış gibi yayımlanmamalıdır.
Bununla birlikte yöntemin genel laboratuvar mantığı, sektör ve literatürde kullanılan diğer bıçak-temelli metal izi testleriyle uyumludur: numune sabitlenir, metal gereç belirlenmiş bir doğrultuda ileri-geri hareket ettirilir, uygulanan yük ve hareket sayısı kontrol edilir ve yüzeydeki iz şiddeti değerlendirilir.
Akademik kaynak — endüstride kullanılan farklı bıçak/çevrim temelli metal izi testlerinin ortak yapısı:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Bu tip testin üretici açısından önemli avantajı tekrarlanabilir bir iç kalite göstergesi yaratmasıdır. Aynı cihaz, aynı temas elemanı, aynı yük ve aynı çevrim basamakları korunuyorsa farklı sır reçeteleri, farklı pişirimler veya farklı üretim partileri göreli olarak karşılaştırılabilir. Erken çevrimlerde belirgin iz oluşturan bir sistem ile aynı koşulda daha geç iz oluşturan bir sistem arasında laboratuvar ölçeğinde anlamlı bir performans farkı kurulabilir.
Ancak bu çevrim değerinin doğrudan “ürün ömrü” olarak yorumlanması bilimsel değildir. Laboratuvardaki 80 ileri-geri hareketin müşteride 80 öğün, 80 gün veya belirli bir yıl kullanımına eşit olduğunu gösteren doğrulanmış bir dönüşüm katsayısı yoktur. Gerçek kullanımda;
uygulanan kuvvet,
bıçak açısı,
diş geometrisi,
bıçağın aşınmışlık düzeyi,
çatal-kaşık-bıçak çeliğinin sertliği,
kesilen gıdanın direnci,
kullanıcının hareket şekli,
deterjanla kimyasal yaşlandırma,
yüzeyin zaman içinde değişmesi
aynı anda etkilidir.
Hennetier ve arkadaşları gerçek gıda kesme kuvvetlerinin yaklaşık 20–50 N aralığına çıkabildiğini; metal izi laboratuvar testlerinde ise 10–50 N arasında yüklerin kullanıldığını ve birçok protokolün yaklaşık 10 N civarında çalıştığını bildirmektedir. Ayrıca aynı bıçakta temasa giren diş sayısı ve aşınmış diş alanı değiştikçe sır yüzeyindeki lokal basıncın çok geniş bir aralıkta değişebildiğini göstermektedir.
Akademik kaynak — kuvvet, bıçak dişi teması ve test değişkenliği:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Bu nedenle çevrim-temelli IKEA tipi yaklaşım kullanım ömrü testi değil, hızlandırılmış karşılaştırmalı dayanım göstergesi olarak yorumlanmalıdır.
3.9 Anderen Limited metal izi ve yüzey aşınma test cihazı
Metal izi testlerinin Türkiye’de ve uluslararası laboratuvarlarda uygulanmasında karşılaşılan cihaz tiplerinden biri Anderen Limited tarafından üretilen Pin Abrasion and Metal Marking Tester sistemidir. Anderen Limited, Stoke-on-Trent/İngiltere merkezli bir seramik test ekipmanı üreticisidir ve cihaz güncel ürün kataloğunda metal izi/yüzey aşınma test cihazı olarak yer almaktadır.
Üretici sayfasına göre cihaz:
gerçek bir çatal-bıçak parçasını bağlamaya yarayan adaptör kullanabilir,
motoru sabit hızda çalışır,
ileri-geri hareket sayısını dijital sayaçla kaydeder,
programlanan çevrim sayısında otomatik olarak durabilir,
hareket mesafesini yaklaşık 10–130 mm arasında ayarlayabilir,
ek ağırlıklarla uygulanan basınç/yük değiştirilebilir,
düz veya uygun aparatla kavisli seramik yüzeylerde kullanılabilir.
Üretici kaynağı — Anderen Pin Abrasion and Metal Marking Tester:
https://www.ceramictestingequipment.co.uk/product.php?product=80
Anderen Limited ana sayfası:
https://www.ceramictestingequipment.co.uk/
Hennetier ve arkadaşlarının açık erişimli çalışmasında CTCV’de kullanılan metal izi test cihazının üreticisi doğrudan Anderen Limited, Stoke-on-Trent, UK olarak belirtilmektedir. Aynı ekipman üzerinde hem bıçak hem de standartlaştırılmış çelik bilye adaptörü kullanılmıştır.
Akademik kaynak — Anderen cihazı, test düzeneği ve standartlaştırılmış bilye yaklaşımı:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Cihazın önemli avantajı, tek bir özel müşteri testine bağlı olmamasıdır. Aynı mekanik platform; bıçak, farklı metal uçlar veya standartlaştırılmış bilyelerle; farklı yük, hareket mesafesi ve çevrim sayılarında çalıştırılabilir. Dolayısıyla cihaz ile test metodu birbirinden ayrılmalıdır. Anderen cihazı ölçüm platformudur; test metodunun bilimsel niteliğini ise seçilen metal, sertlik, yük, temas geometrisi, çevrim sayısı, temizleme ve değerlendirme sistemi belirler.
Anderen’in güncel ürün sayfasında ayrıca martensitik, ferritik ve östenitik sınıfları aynı anda temsil edecek üç standart metal pimden oluşan yeni bir metal izi adaptörünün ürün ailesine eklenmesinin planlandığı belirtilmektedir. Bu yaklaşım, bu makalede önerilen “ÇKB sertliğini ve metalurjik sınıfı deney faktörü hâline getirme” fikriyle doğrudan örtüşmektedir.
3.10 Çevrim sayısı neden müşteriye kullanım ömrü vermez?
Çevrim sayısı kalite kontrol için kullanışlı bir metriktir; fakat tek başına fiziksel ömür değildir.
Örneğin iki porselen sırının aynı cihazda aynı yük ve bıçakla sırasıyla 25 ve 100 çevrim sonunda belirgin metal izi göstermesi, ikinci sırın bu laboratuvar koşulunda daha dayanıklı olduğunu gösterir. Fakat bu sonuçtan “ikinci ürün dört kat daha uzun ömürlüdür” sonucu çıkarılamaz.
Bunun üç temel nedeni vardır:
1. Hasar çevrim sayısının doğrusal fonksiyonu değildir. Yüzey ilk birkaç temasta metal transferi oluşturabilir; daha sonra bıçak aşındıkça temas geometrisi değişebilir.
2. Gerçek kullanım yükü sabit değildir. Bıçakla yumuşak gıda kesmek ile sert bir et parçasını kesmek aynı kuvvet ve lokal basıncı oluşturmaz.
3. Sır yüzeyi kullanım sırasında sabit kalmaz. EN 12875 tipi alkali deterjan maruziyeti camsı fazı değiştirerek daha sonraki metal temasına verilen cevabı değiştirebilir.
Hennetier ve arkadaşları, bıçak-temelli testlerin en büyük belirsizliklerinden birinin bıçak dişlerinin aşınması ve kaç dişin yüzeye temas ettiğinin kesin bilinmemesi olduğunu göstermiştir. Aynı çalışma, ticari çatal-bıçak ürünlerinin standardize bir test sarf malzemesi olarak üretilmediğini ve aynı modelin zaman içinde üretim değişiklikleri gösterebildiğini belirtmektedir.
Akademik kaynak:
https://doi.org/10.3390/ma15072442
Bu nedenle müşteri için anlamlı bir ömür tahmini yapılmak isteniyorsa laboratuvar testinin saha verisiyle kalibre edilmesi gerekir. Örneğin restoran kullanımında günlük bıçak temas sayısı, ortalama kuvvet dağılımı, kullanılan bıçak çeliği, bulaşık yıkama çevrimi ve kabul edilebilir görünür iz seviyesi izlenerek hızlandırılmış test sonucu ile gerçek kullanım arasında istatistiksel ilişki kurulabilir. Böyle bir saha korelasyonu kurulmadan “X çevrim = Y yıl kullanım” ifadesi verilmemelidir.
3.11 ISO 5644, BS 8654/Lucideon PT38 ve çevrim-temelli testlerin farkı
ISO 5644:2024, porselen sofra eşyalarında metal izi (metal marking) konusunu ayrı bir fonksiyonel performans başlığı olarak ele alır ve ilgili test yaklaşımını normatif referanslarla ilişkilendirir. Kamuya açık katalog/önizleme bilgileri bu başlığın varlığını doğrulamaktadır; ücretli standardın tam prosedürü, tabloları, şekilleri veya ayrıntılı uygulama adımları bu makalede yeniden yayımlanmamaktadır.
ISO kaynağı:
https://www.iso.org/standard/81502.html
İçerik ve normatif referans önizlemesi:
https://www.iteh.eu/catalog/standards/iso/74e57c23-aec9-4ac4-9bda-40246440e149/iso-5644-2024
Hakemli literatürde BS 8654 kapsamında atıf yapılan Lucideon PT38 yaklaşımının, yaygın çatal-kaşık-bıçak paslanmaz çelik sınıflarından yapılmış kontrollü bir uç/stilus ile farklı uygulama yüklarını kullandığı ve sonucu izin temizlenebilirliğine göre sınıflandırdığı açıklanmaktadır. Bu yaklaşımın güçlü tarafı, yalnız “kaç çevrim sonra iz çıktı?” sorusunu değil, malzemenin farklı metal sertliği ve mekanik yük altında nasıl tepki verdiğini sorgulamaya imkân vermesidir.
Akademik kaynak:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Bu nedenle yöntemler birbirinin alternatifi olmaktan çok farklı sorulara cevap veren araçlar olarak görülmelidir.
| Yaklaşım | Ana değişken | En güçlü çıktısı | Temel sınırlama |
|---|---|---|---|
| Sektörde IKEA metodu olarak anılan çevrim testi | çevrim/hareket sayısı | üretim partisi ve reçeteler arasında göreli dayanım | çevrim sayısı gerçek kullanım ömrü değildir; özel yöntem parametreleri kamuya açık değildir |
| Anderen bıçak aparatıyla çevrim testi | yük + hareket + çevrim + gerçek çatal-bıçak | kontrollü ve tekrarlanabilir laboratuvar QC | bıçak sertliği, diş aşınması ve temas alanı sonucu etkiler |
| Lucideon PT38 / BS 8654 yaklaşımı | farklı çelik sınıfı + farklı yük | temizlenebilir metal transferi ile kalıcı izi ayıran performans sınıfı | kurum içi ayrıntıların tamamı kamuya açık değildir |
| CTCV standart bilye yaklaşımı | AISI 304 ve AISI 420 + sabit geometri + çevrim | sert/yumuşak metal etkisini daha tekrarlanabilir karşılaştırma, Cmm katsayısı | gerçek bıçak diş geometrisini birebir temsil etmez |
| EN 12875 yaşlandırma + metal izi testi | kimyasal yaşlandırma + mekanik temas | kullanım sırasında sır yüzeyinin bozulmasına duyarlılık | tek başına gerçek müşteri kullanım süresi vermez |
| Saha kullanımı | gerçek kullanıcı + gerçek ÇKB + yıkama | gerçek kullanım ömrü ve şikâyet davranışı | kontrolsüz değişkenler ve uzun takip süresi |
3.12 CTCV’nin çevrim yaklaşımını neden katsayıya dönüştürdüğü önemli?
CTCV’nin geliştirdiği yöntemde 2,5 mm çapında iki standart paslanmaz çelik bilye kullanılmıştır:
AISI 420: 53–60 HRC,
AISI 304: <39 HRC.
On numunelik bir grup üzerinde 1 kgf yük altında paralel izler oluşturulmuş; izlerde bir hattan diğerine 12’den 1’e doğru azalan ileri-geri hareket sayıları uygulanmıştır. Başlangıçta değerlendirme, ortalama “hafif iz” seviyesine hangi çevrim sayısında ulaşıldığı üzerinden yapılabilmiştir.
Ancak araştırmacılar bu tek çevrim eşiğinin ürünün gerçek performansını her zaman yeterince temsil etmediğini gözlemlemiş ve bunun yerine tüm iz şiddetlerini çevrim sayısıyla birlikte değerlendiren Cmm metal izi katsayısını geliştirmiştir.
Akademik kaynak — test koşulları ve Cmm yaklaşımı:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Bu gelişme, çevrim-temelli IKEA tipi testlere yönelik eleştiriyi bilimsel olarak destekleyen önemli bir örnektir: tek bir “ilk iz çevrimi” yerine bütün hasar eğrisini değerlendiren bir parametre daha fazla bilgi taşır.
3.13 Kuvvet eşiği neden ayrıca ölçülmeli? Bağımsız bir IKEA ürün testi örneği
İsveç’te Glafo cam araştırma enstitüsünün Testfakta için yaptığı bağımsız tüketici testinde beyaz porselen tabaklar, normal bir yemek bıçağıyla kontrollü biçimde çizdirilmiş; tabak bir terazi üzerine yerleştirilerek bıçağın uyguladığı kuvvet ölçülmüş ve kuvvet kademeli olarak 10 N’a kadar artırılmıştır. Yayınlanan sonuçta IKEA ve Höganäs tabaklarda yaklaşık 2 N seviyesinde görünür bıçak izi oluştuğu bildirilmiştir. Testi yorumlayan uzman normal yemek kullanımında yaklaşık 3–8 N, et keserken yaklaşık 5–10 N kuvvetlerin görülebileceğini ifade etmiştir.
Web araştırması — Testfakta/Glafo:
https://www.testfakta.se/hem-hushall/article/sa-snabbt-slits-porslinstallrikarna
Bu çalışma IKEA’nın kurum içi test metodu değildir ve hakemli akademik yayın olarak değerlendirilmemelidir. Buna rağmen önemli bir metodolojik mesaj verir: yalnız çevrim sayısı değil, iz oluşumunun başladığı kuvvet eşiği de ölçülmelidir.
Bu nedenle önerilen yeni metal izi araştırma modelinde iki eksen birlikte kullanılmalıdır:
çevrim ekseni: aynı yük altında kaç tekrar sonrası iz oluşuyor?
yük ekseni: aynı metal ve temas geometrisinde hangi yük seviyesinden sonra iz/çatlak artıyor?
Bunlara metal sertliği, yüzey pürüzlülüğü ve alkali yaşlandırma eklendiğinde sırın “metal izi dayanımı” tek bir sayı yerine gerçek bir performans yüzeyi olarak tanımlanabilir.
4. Çatal, kaşık ve bıçak aynı metal izi mekanizmasına sahip değildir
Piyasadaki çatal-kaşık-bıçak ürünlerini tek bir “paslanmaz çelik” sınıfı altında değerlendirmek önemli bir hatadır.
4.1 Çatal ve kaşıklar: östenitik ve ferritik çelikler
Sofra çatal ve kaşıklarında yaygın malzemeler arasında:
AISI 304 / 18-8 / 18-10 östenitik paslanmaz çelik,
AISI 430 / 18-0 ferritik paslanmaz çelik
bulunur.
304 tipi östenitik çelik ısıl işlemle bıçak çeliği gibi sertleştirilemez. 430 da ferritik yapıdadır. British Stainless Steel Association, 18/8 ve 18/10 sınıflarını 304 tipi östenitik çelikle; 18/0 sınıfını ise 430 tipi ferritik çelikle ilişkilendirir ve bu grupların çatal-kaşık kullanımında yaygın olduğunu belirtir. Bu malzemeler şekillendirilebilirlik ve korozyon direnci açısından uygun olabilir; ancak sert porselen sırlarıyla sürtündüklerinde metalin kendisi aşınabilir.
Web kaynağı — çatal-kaşık-bıçak paslanmaz çelik sınıfları:
https://bssa.org.uk/bssa_articles/cutlery-stainless-steel-grades/
4.2 Bıçaklar: martensitik yapı neden farklı?
Bıçak ağzının keskinliğini koruyabilmesi için sertleştirilebilir martensitik paslanmaz çelikler tercih edilir. AISI 420 ve EN 1.4116 bu sınıfın tipik örnekleridir. British Stainless Steel Association da martensitik sınıfların bıçak ağızlarında kullanılabildiğini; 304 ve 430 gibi östenitik/ferritik sınıfların ise farklı kullanım karakterine sahip olduğunu belirtir. ISO 8442-2, martensitik bıçak ağızları için belirli sertlik performans şartları içerir; kesin kabul değeri için yürürlükteki resmî standardın metni kullanılmalıdır.
Web kaynağı — paslanmaz çelik sınıfları ve bıçak uygulamaları:
https://bssa.org.uk/bssa_articles/cutlery-stainless-steel-grades/
Web kaynağı — gıda uygulamalarında 420 ve 1.4116 örnekleri:
https://bssa.org.uk/bssa_articles/selection-of-stainless-steels-for-the-food-processing-industries/
Herting ve arkadaşları AISI 420’yi özellikle çatal-bıçak bıçakları ve makas ağızlarında kullanılan martensitik paslanmaz çelik olarak incelemiştir (DOI: 10.1016/j.jfoodeng.2008.12.019).
2025 yılında EN 1.4116 martensitik çeliği üzerinde yapılan bir çalışmada uygun ısıl işlem koşulunda yaklaşık 525 HV, yani yaklaşık 51 HRC sertlik bildirilmiştir (DOI: 10.1016/j.jmrt.2025.04.105).
Bu nedenle “bıçak” yalnız geometrik olarak değil, metalurjik olarak da çatal ve kaşıktan farklı bir temas elemanıdır.
5. Sertlik tezi: çizik mi, metal tortu mu?
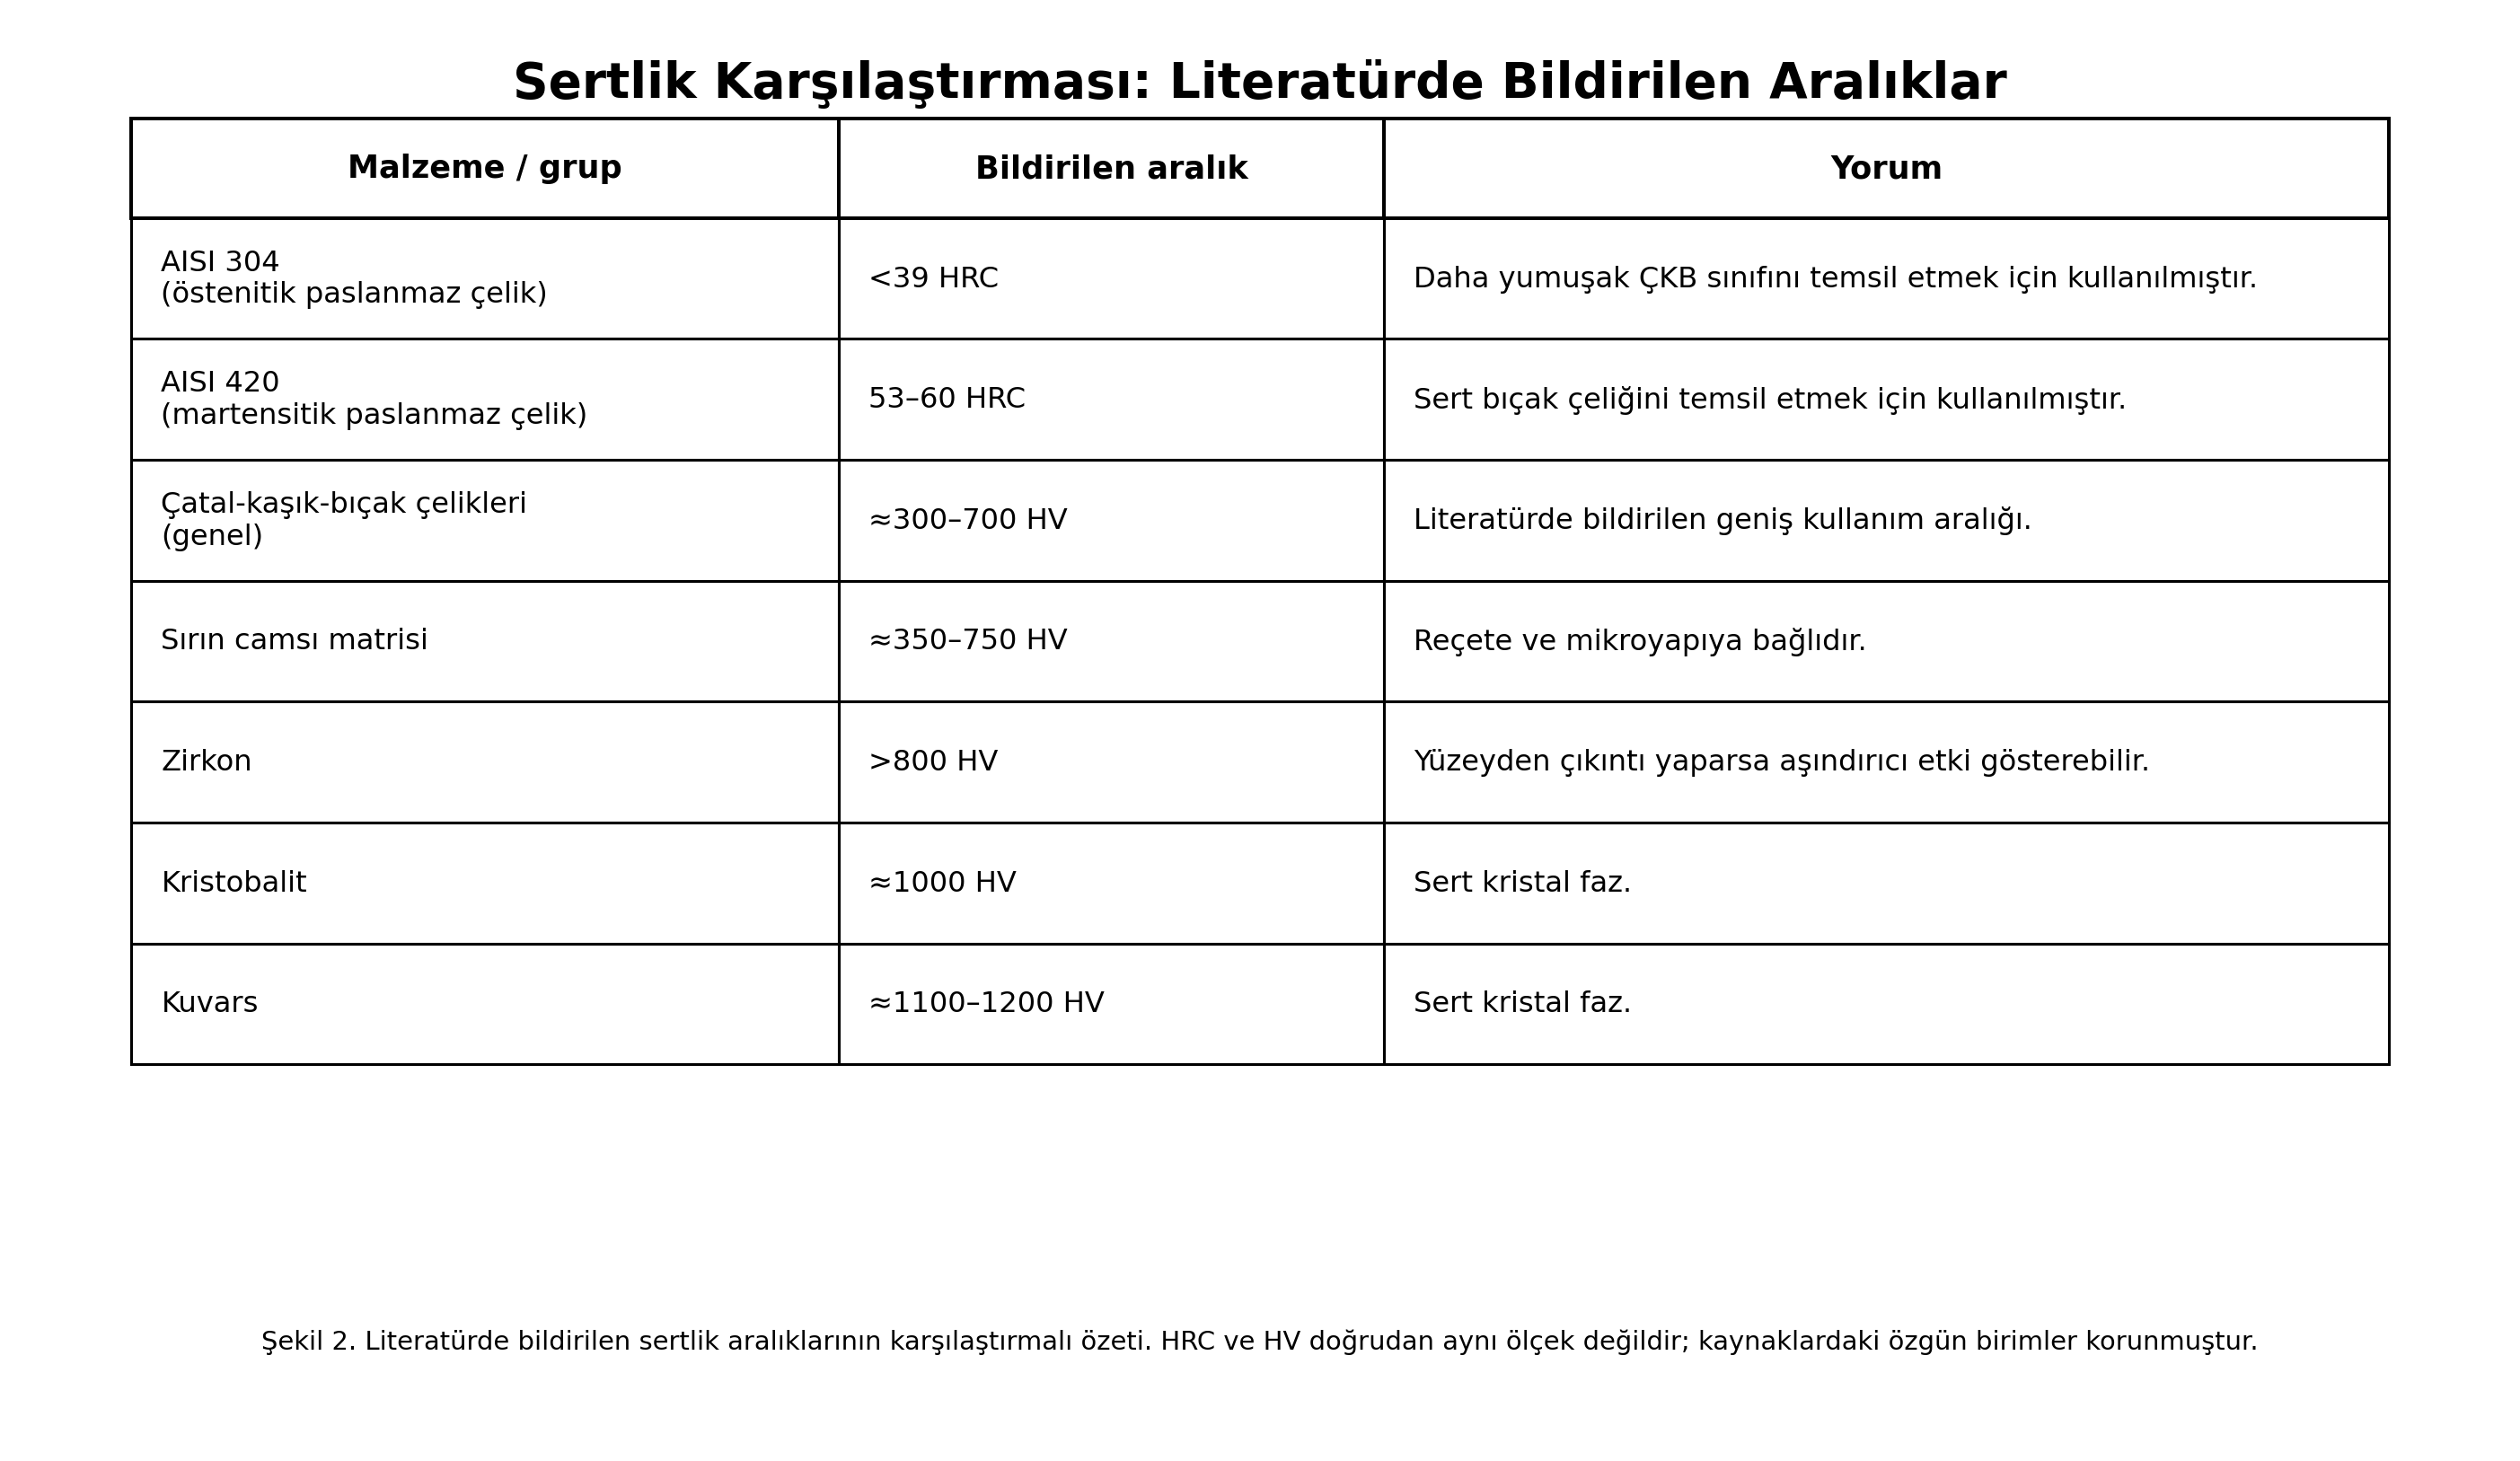
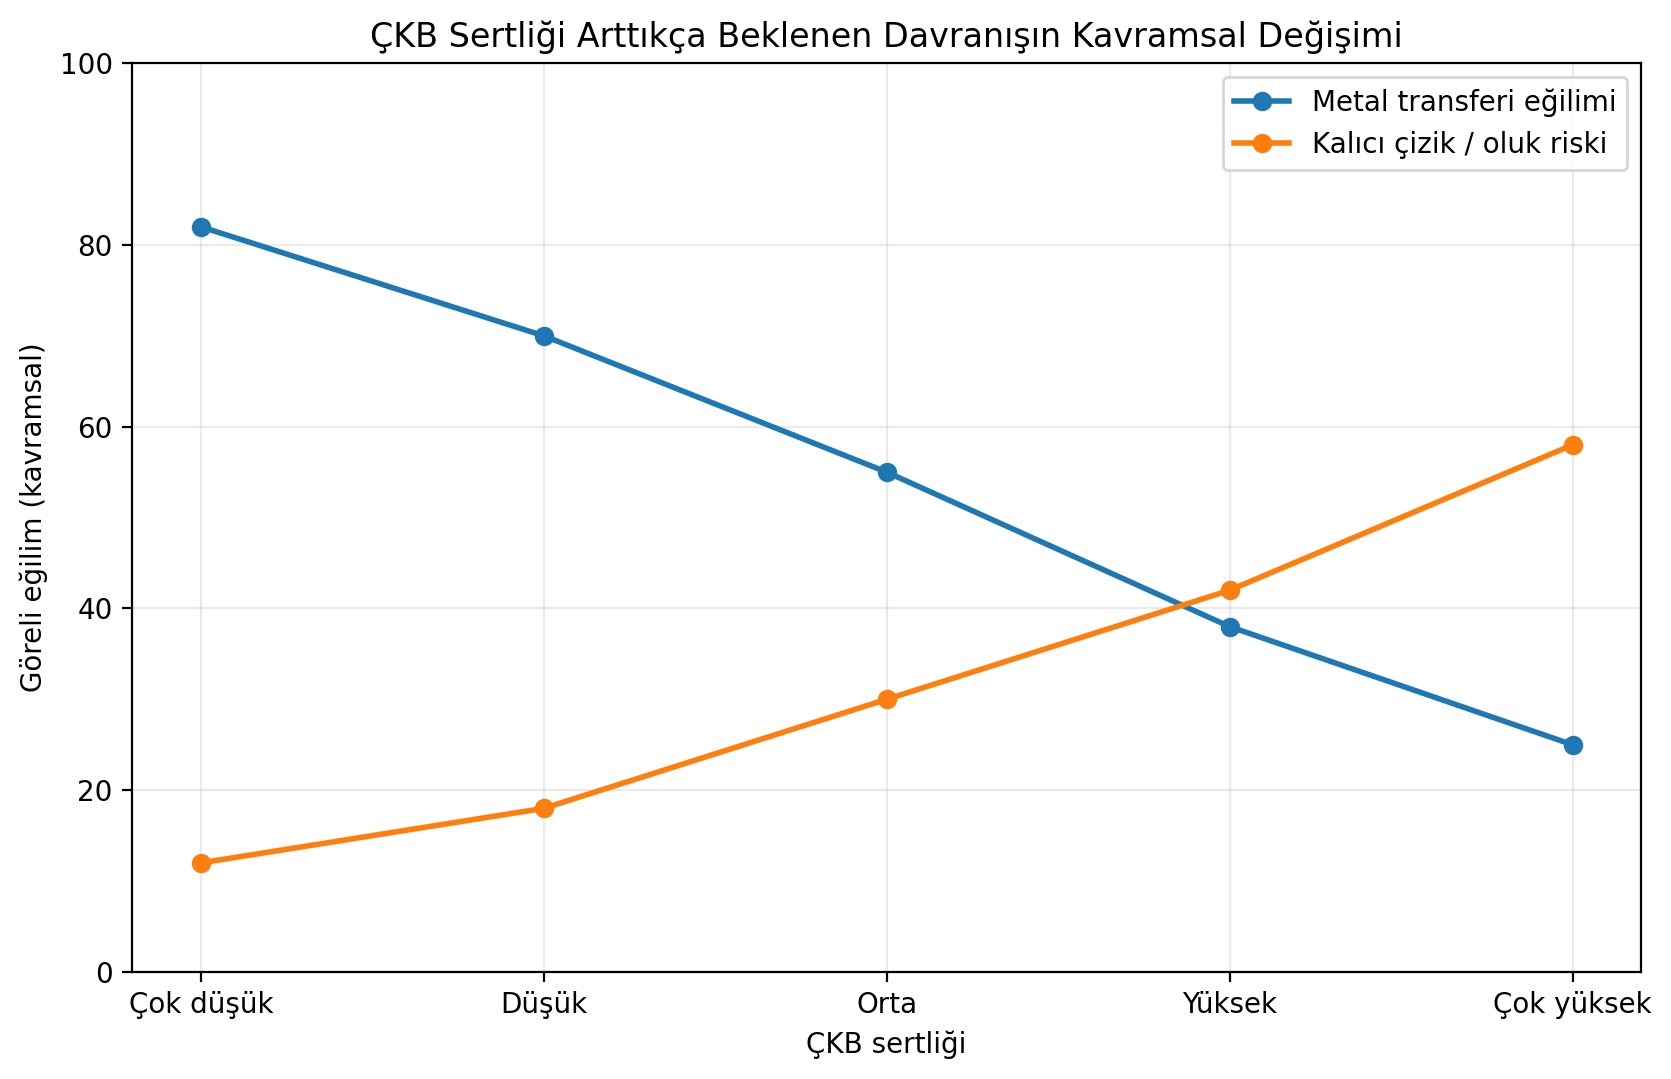
Bu çalışmanın en kritik araştırma hipotezlerinden biri çatal-kaşık-bıçak sertliği ile sır yüzey sertliğinin karşılaştırılmasıdır.
Hennetier ve arkadaşlarının derlediği verilere göre:
sırın camsı matrisi yaklaşık 350–750 HV,
zirkon >800 HV,
kristobalit yaklaşık 1000 HV,
kuvars yaklaşık 1100–1200 HV,
sofra çatal-kaşık-bıçak çelikleri ise genel olarak yaklaşık 300–700 HV aralığında olabilir.
Bu değerler doğrudan şu mekanizmayı destekler:
5.1 Metal daha yumuşaksa
Sır yüzeyi veya yüzeyden çıkıntı yapan sert kristal faz metalden daha sert olduğunda, temas sırasında metalin kendisi aşınabilir.
Sonuç:
çizilmiş gibi görünen koyu iz aslında sır üzerine taşınan metal tortusu olabilir.
Bu mekanizma özellikle daha yumuşak çatal/kaşık çeliklerinde önemlidir.
5.2 Metal sertleştiğinde
Metal sertliği arttıkça metal transferi azalabilir; ancak yüksek temas kuvveti, sivri kenar veya diş geometrisi devreye girdiğinde sırın mikroçatlama ve gerçek çizilme riski artabilir.
Dolayısıyla sertlik ilişkisi doğrusal değildir.
Düşük metal sertliği → daha yüksek metal transferi olasılığı
Yüksek metal sertliği + yüksek temas basıncı → daha yüksek gerçek sır hasarı olasılığı
6. CTCV verisi: AISI 304 ve AISI 420 karşılaştırması neden çok önemli?
CTCV tarafından geliştirilen kontrollü metal izi testinde iki farklı 2,5 mm paslanmaz çelik bilye kullanılmıştır:
AISI 420: 53–60 HRC
AISI 304: <39 HRC
AISI 420 sert bıçak çeliğini, AISI 304 ise daha yumuşak çatal/kaşık çeliğini temsil etmek üzere seçilmiştir.
Test sonrası daha yumuşak AISI 304 bilyelerde daha yüksek aşınma gözlenmiştir. Ayrıca Portekiz sofra eşyası örneklerinde AISI 304 ile ölçülen metal izi katsayısı dar fakat yüksek bir aralıkta toplanmış; test edilen referansların yaklaşık üçte biri maksimum metal izi değerine ulaşmıştır.
Bu bulgu, daha yumuşak çeliğin porselen üzerinde daha fazla metal transferi oluşturabileceği tezini güçlü biçimde destekler.
Akademik kaynak — açık erişimli tam çalışma:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
DOI doğrulama:
https://doi.org/10.3390/ma15072442
Bununla birlikte araştırmacılar önemli bir noktaya dikkat çekmektedir: gerçek kullanımda bıçakla genellikle çatal veya kaşığa göre daha yüksek kuvvet uygulanır. Dolayısıyla laboratuvarda aynı yük altında gerçekleştirilen AISI 304 ve AISI 420 karşılaştırması, gerçek kullanımda “hangi gereç daha çok iz bırakır?” sorusunu tek başına çözmez.
7. “Düşük kaliteli bıçak” hipotezi nasıl bilimsel hâle getirilir?
“Düşük kaliteli bıçak daha fazla metal izi yapıyor” ifadesi doğrudan kullanılmamalıdır; çünkü kalite ölçülebilir bir malzeme parametresi değildir.
Bunun yerine “düşük kalite” aşağıdaki ölçülebilir değişkenlere ayrılmalıdır:
düşük veya düzensiz sertlik,
yetersiz ısıl işlem,
kaba yüzey bitirme,
düzensiz mikrodiş geometrisi,
aşınmış bıçak ağzı,
yüksek yüzey pürüzlülüğü,
düşük korozyon direnci,
kaplama yapışma kusurları.
İki farklı düşük kalite senaryosu oluşabilir
Senaryo A — Yumuşak bıçak:
Yetersiz sertleştirilmiş martensitik çelik, sert sır yüzeyinde daha kolay aşınır ve daha fazla metal tortusu bırakabilir.
Senaryo B — Kaba/sert bıçak:
Yüksek sertlik, kötü yüzey bitirme ve agresif diş geometrisi bir araya geldiğinde sırda gerçek çizik ve mikroçatlak riski artabilir.
Bu nedenle ticari bıçak karşılaştırmasında marka veya fiyat yerine:
HRC/HV sertlik,
yüzey pürüzlülüğü,
bıçak ağzı geometrisi,
alaşım bileşimi,
kaplama ve kaplama kalınlığı
ölçülmelidir.
8. Piyasada metal izi daha çok bıçaktan mı, çatal-kaşıktan mı kaynaklanıyor?
Bu soru sektörel açıdan son derece önemli olmasına rağmen, mevcut akademik literatürde çatal, kaşık ve bıçaktan kaynaklanan gerçek saha vakalarının yüzdesini veren güvenilir bir epidemiyolojik veri seti bulunmamaktadır.
Hennetier ve arkadaşları metal izinin bıçak, çatal ve kaşık temasından oluşabileceğini açıkça belirtmektedir. Aynı çalışma gerçek kullanımda bıçakla daha yüksek kuvvet uygulandığını da not etmektedir.
Web üzerindeki porselen üreticisi bakım rehberlerinde ise bıçak öne çıkmaktadır. Örneğin Holst Porzellan, koyu izlerin özellikle yiyeceğin bıçakla kesildiği tabak ve servis parçalarında görüldüğünü; çoğu durumda görünür izin sırın kazınmasından çok daha yumuşak metalin sert sır yüzeyine taşınması olduğunu açıklar.
Web kaynağı — Holst Porzellan, Cutlery Marks on Ceramic Surfaces:
https://holst-porcelain.com/porcelain-guide/imperfections-variations/cutlery-abrasion/
Web kaynağı — Holst Porzellan, pratik bakım açıklaması:
https://holst-porcelain.com/porcelain-guide/practical-guide/cutlery-abrasion/
Bu tip üretici/bakım sayfaları istatistiksel kanıt değildir. Ancak bıçak temasının sektör anlatılarında sık öne çıkması yeni bir saha araştırma sorusu üretmektedir:
Gerçek müşteri kullanımında metal izi şikâyetlerinin ne kadarı bıçak, ne kadarı çatal/kaşık temas geometrisiyle uyumludur?
Önerilen saha doğrulaması
100–300 şikâyetli ürün üzerinde:
iz geometrisi,
tabaktaki konum,
iz yönü,
restoran/ev kullanım tipi,
kullanılan ÇKB seti,
ÇKB alaşımı ve sertliği,
SEM/EDS ile Fe-Cr-Ni transferi
kodlanabilir.
Bıçak kesme hareketi genellikle daha uzun ve yönlü çizgiler; çatal temasları ise daha kısa, çoklu veya noktasal iz kümeleri oluşturabilir. Bu morfolojik sınıflama ancak kontrollü referans izlerle doğrulanırsa kullanılmalıdır.
9. Kaplamalı çatal-kaşık-bıçaklar: kaplama kalınlığı yeni bir değişken mi?
Evet. Özellikle altın renkli, siyah, bronz veya dekoratif PVD kaplamalı sofra takımlarının yaygınlaşması, metal izi araştırmasına yeni bir değişken eklemektedir.
9.1 Kaplama yalnız renk değildir
TiN ve benzeri PVD kaplamalar çelik altlıktan çok daha yüksek sertlikte olabilir. TiN kaplamaların paslanmaz çelik sofra eşyalarında dekoratif ve koruyucu amaçla kullanılmasına yönelik çalışma, kaplama sertliği ve yapışmasının çizilme direnci açısından kritik olduğunu göstermektedir (DOI: 10.14332/svc16.proc.0029).
Paslanmaz çelik PVD sistemlerinde kaplama kalınlığının yapışma ve yük taşıma kapasitesini etkileyebildiği başka çalışmalarla da gösterilmiştir. Örneğin CrN/CrAlN çok katmanlı kaplamalarda 4 µm kalınlığın incelenen diğer kalınlıklara göre daha yüksek yapışma performansı gösterdiği bildirilmiştir (DOI: 10.1016/j.surfin.2018.09.009).
DOI bağlantısı:
https://doi.org/10.1016/j.surfin.2018.09.009
9.2 Porselen açısından olası iki zıt etki
Kaplama sağlam ve düzgünse:
Altlık çeliğinin doğrudan aşınmasını azaltabilir ve metal transferini düşürebilir.
Kaplama çok sert, pürüzlü veya hasarlıysa:
Yüksek lokal sertlik ve kaplama parçacıkları sır yüzeyinde aşındırıcı etki gösterebilir.
Bu iki mekanizma doğrudan porselen metal izi literatüründe yeterince araştırılmamıştır. Dolayısıyla kaplama kalınlığı ve sertliği makalenin önemli bir araştırma boşluğu olarak tanımlanmalıdır.
Önerilen kaplama değişkenleri
kaplama türü: TiN, ZrN, CrN vb.
kaplama kalınlığı (µm)
kaplama nano/Vickers sertliği
altlık çeliği
kaplama öncesi yüzey pürüzlülüğü
kaplama sonrası Ra/Rz
yapışma dayanımı
bulaşık yıkama sonrası kaplama bütünlüğü
kaplama aşınması sonrası metal izi katsayısı
ISO 23100:2024 doğrudan sofra çatal-bıçak standardı olmamakla birlikte mutfak ve sıhhi tesisat parçalarındaki dekoratif PVD kaplamaların performans değerlendirmesi için güncel bir komşu standarttır ve kaplama karakterizasyonu yaklaşımında yararlı referans sağlayabilir.
10. Sır yüzeyi: sertlik tek başına yeterli değil
Metal transferi için yalnız “sır sertliği” ölçmek yetersizdir. Hennetier ve arkadaşlarının metal izi parametreleri arasında:
yüzey profili,
pürüzlülük,
mikrodefektler,
Young modülü,
sertlik,
sır-gövde ısıl genleşme katsayısı,
camsı/kristal faz oranı,
sert kristal fazların bileşimi
birlikte yer almaktadır.
Zirkon
Zirkon >800 HV sertliğe ulaşabilir. Yüzeyden çıkıntı yapan zirkon kristalleri metal yüzeyini aşındırarak gri metal transferine yol açabilir.
Kuvars
Kuvars yaklaşık 1100–1200 HV seviyesine ulaşabilir. Daha ince kuvars tane boyutunun pişirim sırasında daha fazla çözünerek yüzeyi düzgünleştirebildiği ve metal izi performansını geliştirebildiği bildirilmiştir.
Kristobalit
Kristobalit yaklaşık 1000 HV civarında sert bir fazdır. Pişirim ve soğutma sırasında gelişen kristobalit, özellikle camsı matris alkali yaşlandırmayla aşındığında yüzeyde daha belirgin hâle gelebilir.
Bu nedenle hedef “en sert sır” değil, yeterli mekanik dayanım + düşük pürüzlülük + kontrollü kristal morfolojisi olmalıdır.
11. Pişirim rejimi: aynı reçete neden farklı sonuç verir?
Aynı sır reçetesinden çıkan ürünlerin metal izi performansının geniş dağılım göstermesi mümkündür. Hennetier ve arkadaşlarının aktardığı 450 tabaklık aynı pişirim çevrimi çalışmasında ürünlerin yaklaşık yarısı daha dirençli, yarısı ise daha zayıf sınıfta yer almış ve fırın arabasındaki konumun etkisi gözlenmiştir.
Bu durum şu değişkenleri kritik hâle getirir:
tepe sıcaklığı,
toplam ısıl iş,
tepe sıcaklıkta bekleme,
kritik kristalleşme aralığında soğutma hızı,
brülöre yakınlık,
redoks koşulları,
sır viskozitesi ve yüzey düzleşmesi,
kuvars çözünmesi,
kristobalit oluşumu.
Pişirim çalışması yalnız fırın sıcaklığına göre değil, XRD/SEM ile oluşan gerçek mikroyapıya göre değerlendirilmelidir.
12. Sırlama prosesi
Aynı oksit bileşimi, farklı uygulama prosesinde farklı yüzey oluşturabilir.
İzlenmesi gereken değişkenler:
sır yoğunluğu,
viskozite ve tiksotropi,
D10/D50/D90 tane boyutu,
elek bakiyesi,
püskürtme/daldırma koşulları,
kuru sır yükü,
sır tabakası kalınlığı,
kurutma hızı,
pinhole ve mikrobaloncuk yoğunluğu.
Metal izi araştırmalarında sır uygulama kalınlığının deney tasarımına alınması, reçete etkisiyle uygulama etkisini birbirinden ayırmak açısından gereklidir.
13. Alkali deterjan yaşlandırması: yüzey kullanım sırasında değişiyor mu?
Metal izi performansının ürün ilk üretildiği gün ölçülmesi yeterli olmayabilir. Yoğun restoran/catering kullanımında yüzey yıllar boyunca alkali deterjanlara maruz kalır.
Literatürde alkali deterjanların sırın silikat camsı fazını aşındırabildiği ve kristal fazların göreli olarak daha belirgin kaldığı gösterilmiştir.
Bu süreç şu zincirle ifade edilebilir:
alkali maruziyet → camsı fazın seçici çözünmesi → sert kristal çıkıntılarının göreli artışı → pürüzlülük ve sürtünme artışı → metal transferi ve/veya gerçek çizilme eğiliminin değişmesi
Bu zincir bütün sırlar için kanıtlanmış evrensel sonuç değildir. Ancak EN 12875-4 ve EN 12875-5 yaşlandırmasıyla doğrudan sınanabilir güçlü bir araştırma hipotezidir.
Akademik kaynak — porselen metal izi ve alkali yaşlandırma:
https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/
Akademik kaynak — sırlı seramik yüzeylerde kimyasal yaşlandırma ve mekanik değişim:
https://doi.org/10.1016/j.jeurceramsoc.2008.10.018
14. Metalex ve asidik temizleyiciler: deterjanla aynı kimya mı?
Hayır.
EN 12875-4 ve EN 12875-5 alkali yaşlandırma sistemleridir. Metal izi giderici ticari ürünler ise çoğu durumda asidik karakter gösterir.
Türkiye’de endüstriyel temizlik ürünleri kataloglarında metal izi temizleyiciler için pH<2 gibi değerler görülmektedir. Ancak Metalex adıyla kullanılan spesifik ticari ürünün kesin kimyasal bileşimi üretici SDS/TDS belgesi olmadan bilimsel veri olarak kabul edilmemelidir.
Doğru ilişki
Metalex ile EN 12875 deterjanını “benzer kimyasal” olarak karşılaştırmak yerine şu ardışık model kullanılmalıdır:
1. Alkali deterjan sır yüzeyini yaşlandırır.
2. Yaşlanan yüzey ÇKB ile temas eder.
3. Metal transferi veya gerçek çizik oluşur.
4. Asidik temizleyici yüzeydeki metal tortusunu çözer/uzaklaştırır.
5. Temizlik sonrası kalan oluk/çatlak gerçek sır hasarını gösterir.
Bu nedenle asidik metal izi temizleyici tanısal ayırma basamağı olarak çok değerlidir.
15. Su emme ile sırın alkali dayanımı arasındaki ilişki
Porselen gövdenin düşük su emmesi iyi vitrifikasyon göstergesidir. Ancak “su emme yükseldikçe sırın alkali dayanımı doğrudan düşer” şeklinde evrensel bir bağıntı kurulamaz.
Daha doğru model:
Pişirim rejimi → gövde vitrifikasyon derecesi → su emme
aynı anda:
Pişirim rejimi → sır erimesi/kristalleşmesi → yüzey pürüzlülüğü ve sır-gövde gerilmesi
Dolayısıyla su emme metal izi probleminin doğrudan nedeni olmaktan çok aynı ısıl geçmişin göstergesi olabilir.
Bu hipotez istatistiksel modelde su emmenin kovaryat olarak kullanılmasıyla sınanmalıdır.
16. Seger formülü / birlik molekül formülü ile reçete senaryoları
Seger formülü veya birlik molekül formülü (UMF), sır reçetesinin ham madde yüzdelerinden oksit mol oranlarına dönüştürülmesini sağlar. Ancak UMF tek başına yüzey performansını tahmin etmez; tane boyutu, fritleşme, uygulama ve pişirim rejimi mutlaka birlikte değerlendirilmelidir.
S0 — Referans reçete
Mevcut üretim reçetesi.
S1 — Kontrollü SiO₂ artışı
Amaç: silikat ağının kimyasal dayanımını artırmak.
Risk: yüksek viskozite, yetersiz erime ve pürüzlü yüzey.
S2 — Kontrollü Al₂O₃ artışı
Amaç: cam ağını güçlendirmek ve mekanik dayanımı artırmak.
Risk: viskozite artışı ve matlaşma.
S3 — Na₂O/K₂O dağılımı
Toplam alkali oksit mümkün olduğunca sabit tutulurken Na/K oranı değiştirilir. Yüksek sıcaklık viskozitesi ve yüzey enerjisi izlenir.
S4 — Kuvars tane boyutu
UMF sabit tutulur, kuvarsın tane boyutu küçültülür. Amaç pişirimde kuvars çözünmesini artırmak ve yüzeyde sert çıkıntıları azaltmaktır.
S5 — Zirkon morfolojisi
Ham zirkon, zirkonyumlu frit veya farklı tane boyutlarıyla opaklık-metal izi-kimyasal dayanım dengesi araştırılır.
S6 — Düşük erime sıcaklıklı frit
Amaç yüzey düzleşmesini artırmak ve sürtünme katsayısını azaltmak. Alkali dayanım kaybı riski ayrıca test edilmelidir.
S7 — Reçete sabit, pişirim optimizasyonu
Kristobalit/devitrifikasyon oluşumu ve yüzey düzleşmesi yalnız pişirim koşullarıyla optimize edilir.
S8 — Sır-gövde ısıl uyumu
Sır ve gövde ısıl genleşme katsayısı kontrollü biçimde değiştirilerek sırdaki kalıntı gerilmeler ve mikroçatlak eğilimi incelenir.
17. Yeni deney matrisi: sır kadar ÇKB de değişken olmalı
Metal izi araştırmasının ikinci nesil deney tasarımında çatal-kaşık-bıçak faktörü açıkça tanımlanmalıdır.
| Kod | ÇKB tipi | Önerilen malzeme | Ölçülecek özellik | Araştırma amacı |
|---|---|---|---|---|
| U1 | Kaşık | AISI 304 / 18-8 | HV, Ra | yumuşak östenitik metal transferi |
| U2 | Çatal | AISI 304 / 18-10 | HV, uç geometrisi | çoklu temas ve metal transferi |
| U3 | Kaşık/çatal | AISI 430 / 18-0 | HV, Ra | ferritik düşük maliyetli alternatif |
| U4 | Bıçak | AISI 420 | HRC, diş geometrisi | sert martensitik bıçak davranışı |
| U5 | Bıçak | EN 1.4116 veya eşdeğeri | HRC/HV, keskinlik | yüksek kalite martensitik referans |
| U6 | Düşük sertlikli ticari bıçak | kimyasal analizle tanımlanacak | HRC, yüzey | düşük ısıl işlem/metal transferi hipotezi |
| U7 | PVD kaplı ÇKB | altlık + kaplama tanımlı | kalınlık, sertlik, yapışma | kaplama etkisi |
| U8 | Gümüş/altın kaplı ÇKB | ISO 8442 sınıfı | kaplama kalınlığı | yumuşak kaplama transferi |
Bu tablo ile “bıçak mı, çatal mı?” sorusu ilk kez kontrollü olarak ayrıştırılabilir.
18. Kaplama deney matrisi
Kaplamalı ÇKB araştırması için:
0 µm: kaplamasız referans
ince dekoratif PVD
orta kalınlıkta PVD
fonksiyonel daha kalın PVD
farklı TiN/ZrN/CrN kaplamaları
kaplama öncesi ve sonrası yüzey pürüzlülüğü
ölçülmelidir.
Doğrudan porselen-metal izi bağıntısı için literatürde yeterli veri bulunmadığından bu başlık çalışmanın özgün yayın potansiyeli en yüksek alanlarından biridir.
18A. Makalede kullanılacak ürün görselleri için yayın güvenliği notu
Metal izi örnekleri Yazariz.com’da yayımlanırken ürün görsellerinin ürünü veya markayı tanımlatmayacak biçimde kırpılması önerilir. Özellikle:
marka logosu,
alt damga / backstamp,
seri adı,
dekor deseni,
ayırt edici form veya tescilli tasarım dili
görünür olmamalıdır.
En güvenli yaklaşım, metal izi görülen bölgenin yüzey kesiti / yakın plan makro fotoğrafı şeklinde paylaşılmasıdır. Böylece hem teknik problem net biçimde gösterilir hem de marka, model veya tescilli tasarım unsurlarının görünme riski azaltılır.
Yayın için önerilen görsel tipleri:
metal izi görülen yüzeyden kırpılmış yakın plan fotoğraf,
temizleme öncesi / temizleme sonrası aynı bölgeden kesit görseli,
SEM/optik mikroskop görüntüsü,
profilometri izi,
marka ve formu görünmeyen test yüzeyi fotoğrafı.
Yayın için kaçınılması gereken görsel tipleri:
bütün tabak / kase / kupa fotoğrafı,
logolu taban fotoğrafı,
markayı çağrıştıran dekor veya formu açık biçimde gösteren açı,
üretici kataloğundan alınmış telifli tanıtım görseli.
19. Önerilen iki aşamalı deney tasarımı
Tablo 19A. Aşama I — tarama deney tasarımı
| Deney boyutu | Önerilen düzeyler / içerik | Amaç |
|---|---|---|
| Sır sistemi | S0–S8 reçete senaryoları | Reçete etkisini taramak |
| Pişirim | düşük ısıl iş / nominal / yüksek ısıl iş | Aynı reçetede pişirim etkisini ayırmak |
| ÇKB grubu | AISI 304 / AISI 420 / seçilmiş ticari bıçak | Farklı sertlik ve malzeme davranışlarını karşılaştırmak |
| Ana cevaplar | Ra-Rz, metal izi katsayısı, parlaklık, Vickers, SEM/EDS, XRD | Performans ve mekanizmayı birlikte okumak |
| Beklenen çıktı | Hangi reçete–pişirim–ÇKB kombinasyonlarının kritik olduğunu belirlemek | Aşama II için daraltılmış deney alanı oluşturmak |
Tablo 19B. Aşama II — mekanizma doğrulama tasarımı
| Deney boyutu | Önerilen düzeyler / içerik | Amaç |
|---|---|---|
| Yaşlandırma durumu | yaşlandırılmamış / hızlandırılmış ev tipi alkali yaşlandırma / profesyonel kullanım yaşlandırması / referans yıkama çevrimleri | Kimyasal ve kullanım kaynaklı yüzey değişimini görmek |
| ÇKB grubu | 304 / 430 / 420 / 1.4116 / düşük sertlikli ticari bıçak / PVD kaplı ürün | Malzeme ve kaplama etkisini doğrulamak |
| Temizleme yaklaşımı | nötr temizlik / sitrik asit / metal izi giderici ticari ürün | Metal transferi ile kalıcı hasarı ayırmak |
| İkincil cevaplar | oluk derinliği, yüzeyden çözünen elementler, kütle kaybı, kaplama bütünlüğü | Mekanizma seviyesinde kanıt toplamak |
| Beklenen çıktı | Metal transferi ve gerçek çizilme yollarını ayıran doğrulama modeli | Yayınlanabilir mekanizma haritası oluşturmak |
20. Ölçüm planı
Tablo 20A. ÇKB karakterizasyon planı
| Ölçüm alanı | Yöntem / araç | Makaledeki rolü |
|---|---|---|
| Alaşım kimyası | XRF veya SEM/EDS | 304 / 430 / 420 / 1.4116 gibi sınıfları doğrulamak |
| Sertlik | Vickers veya Rockwell | Metal transferi ve çizilme eğilimini açıklamak |
| Yüzey pürüzlülüğü | profilometre | Temas karakterini ve metal bırakma eğilimini görmek |
| Kaplama kalınlığı | uygun kaplama kalınlık ölçümü | Kaplama etkisini nicelleştirmek |
| Bıçak ağzı geometrisi | optik görüntüleme / mikroskopi | Lokal basınç davranışını anlamak |
| Kütle kaybı | hassas tartım | ÇKB aşınmasını takip etmek |
Tablo 20B. Sır / yüzey karakterizasyon planı
| Ölçüm alanı | Yöntem / araç | Makaledeki rolü |
|---|---|---|
| Oksit bileşimi | XRF | Reçete farklılıklarını teyit etmek |
| Faz analizi | XRD | kuvars, kristobalit, zirkon gibi fazları izlemek |
| Yüzey topografisi | 2B/3B profilometri | pürüzlülük ve oluk oluşumunu okumak |
| Mikro yapı | SEM/EDS | metal transferi, kristal çıkıntıları, mikrodefektler |
| Mikrosertlik | Vickers mikrosertlik | yüzey dayanımı ile ilişki kurmak |
| Parlaklık / temas açısı | gloss metre / temas açısı | yüzey değişimini tamamlayıcı olarak izlemek |
| Sır kalınlığı | kesit inceleme | uygulama etkisini ayırmak |
Tablo 20C. Yaşlandırma ve kimyasal izleme planı
| Ölçüm alanı | Yöntem / araç | Makaledeki rolü |
|---|---|---|
| Kimyasal yaşlandırma sonrası çözünme | ICP-OES / ICP-MS | yüzeyden çözünen bileşenleri takip etmek |
| Öncesi / sonrası yüzey durumu | profilometri + mikroskopi | yaşlandırmaya bağlı hasarı ölçmek |
| Temizleme sonrası kalan iz | görsel / mikroskopi | metal transferi ile kalıcı hasarı ayırmak |
| Su emme / vitrifikasyon | uygun seramik test yöntemi | gövde etkisini kovaryat olarak izlemek |
21. İstatistiksel analiz
Tablo 21A. İstatistiksel analiz çatısı
| Analiz başlığı | Önerilen yaklaşım | Amaç |
|---|---|---|
| Ana etki analizi | çok faktörlü varyans analizi / doğrusal modeller | sır, pişirim, ÇKB ve yaşlandırma etkilerini ayırmak |
| Etkileşim analizi | etkileşim terimleri | örn. sır × ÇKB sertliği veya yaşlandırma × reçete etkisini görmek |
| Korelasyon | Pearson / Spearman | metal izi katsayısı ile sertlik, Ra, kütle kaybı ilişkisini görmek |
| Regresyon | çoklu regresyon / genelleştirilmiş modeller | metal izi performansını birden çok değişkenle açıklamak |
| Sınıflama | kümeleme / karar ağaçları | “metal transferi baskın” ve “gerçek çizik baskın” gruplarını ayırmak |
| Görselleştirme | ısı haritası, etki grafiği, saçılım grafiği | veriyi anlaşılır hale getirmek |
Tablo 21B. Test edilmesi önerilen temel ilişkiler
| İlişki | Neden önemli? | Beklenen katkı |
|---|---|---|
| ÇKB sertliği ↔ metal izi katsayısı | metal transferi eğilimini açıklamak | yumuşak metal / sert yüzey tezini sınamak |
| ÇKB kütle kaybı ↔ metal izi katsayısı | metal kaybının yüzeye yansımasını görmek | tortu mekanizmasını desteklemek |
| Yüzey pürüzlülüğü ↔ metal izi | topografik etkinin gücünü görmek | reçete ve pişirimi daha doğru yorumlamak |
| Alkali yaşlandırma sonrası Ra değişimi ↔ metal izi artışı | kimyasal yaşlanmanın etkisini açıklamak | kullanım sürecini modellemek |
| Bıçak sertliği ↔ kalıcı oluk derinliği | gerçek çizik mekanizmasını ayırmak | ürün güvenlik sınırını anlamak |
| Kaplama kalınlığı ↔ metal izi / çizik | kaplamalı ÇKB davranışını okumak | yeni nesil ürünler için veri oluşturmak |
22. Kanıt düzeyleri
Bu kadar geniş kapsamlı bir araştırmada bütün iddialar aynı düzeyde sunulmamalıdır.
| Düzey | Anlam | Örnek |
|---|---|---|
| A | Hakemli çalışma ile doğrudan desteklenmiş | yumuşak AISI 304 bilyenin daha fazla aşınması |
| B | Standart veya teknik kurum verisi | ISO 8442-2 minimum bıçak sertliği |
| C | Sektörel/üretici gözlemi | bıçakla kesilen tabaklarda izin sık vurgulanması |
| D | Araştırma hipotezi | PVD kaplama kalınlığının porselen metal izine etkisi |
Bu ayrım, makalenin bilimsel güvenilirliğini korurken yeni hipotezler geliştirmeye imkân verir.
23. Araştırma boşlukları
Bu çalışmada belirlenen başlıca araştırma boşlukları:
1. Bıçak, çatal ve kaşığın gerçek kullanımda metal izi şikâyetlerine katkısının nicel dağılımı bilinmemektedir.
2. ÇKB sertliği ile porselen sır sertliği arasındaki farkın metal transferi ve gerçek çizilme mekanizmalarına katkısı yeterince haritalanmamıştır.
3. Düşük sertlikli martensitik bıçakların metal transferi davranışı ticari ürün düzeyinde yeterince araştırılmamıştır.
4. PVD kaplama kalınlığı ve kaplama sertliğinin porselen metal izi üzerindeki doğrudan etkisi konusunda belirgin literatür boşluğu vardır.
5. Alkali yaşlandırma + kontrollü ÇKB sertliği + asidik temizleme dizisinin aynı numune üzerinde birleştirildiği çalışmalar sınırlıdır.
6. Su emmenin doğrudan neden değil ortak pişirim geçmişinin göstergesi olarak değerlendirilmesi gerekmektedir.
7. Seger/UMF reçete senaryolarının ÇKB sertliği ve EN 12875 yaşlandırmasıyla aynı deney tasarımında incelenmesi özgün yayın potansiyeli taşımaktadır.
24. Sektörel araştırma açısından önerilen yayın stratejisi
Bu konunun tek bir makalede yüzeysel biçimde anlatılması yerine ana araştırma makalesi farklı alt başlıklara bağlantı veren bir “merkez içerik” olarak kullanılabilir.
Ana makaleden üretilebilecek alt araştırmalar:
Porselende metal izi ile gerçek çizik nasıl ayırt edilir?
Çatal-kaşık-bıçak çeliği sertliği porselen üzerinde neyi değiştirir?
AISI 304, AISI 430 ve AISI 420 arasındaki farklar
PVD kaplı çatal-bıçak porselende metal izi oluşturur mu?
EN 12875-4 ve EN 12875-5 deterjan kimyası
Metalex ve sitrik asit metal izini neden temizler?
Porselen sırında zirkon metal izi riskini artırır mı?
Fırın rejimi ve kristobalit oluşumu
Su emme ile sır yüzey dayanımı arasında ilişki var mı?
Seger formülü ile metal izi dayanımlı sır geliştirme
Bu yapı SEO açısından da güçlüdür; “metal marking” gibi dar bir teknik terimi, “porselen çizikleri”, “çatal bıçak izi”, “porselen metal izi”, “sır sertliği”, “bıçak sertliği”, “endüstriyel bulaşık deterjanı” ve “Seger formülü” gibi farklı arama niyetleriyle ilişkilendirir.
25. Araştırma yaklaşımının özeti
Metal izi problemi tek bir üretici, sır reçetesi veya bıçak tipine indirgenemeyecek kadar çok değişkenlidir. Mevcut literatür özellikle şu iki mekanizmanın ayrılması gerektiğini göstermektedir:
Yumuşak metal + sert/pürüzlü sır → metal transferi
ve
sert metal + yüksek lokal basınç + kırılmaya yatkın sır → gerçek çizik/mikroçatlak
Buna alkali kullanım yaşlandırması, kaplama teknolojileri, pişirim rejimi ve sır mikroyapısı eklendiğinde metal izi, klasik kalite kontrol sınırlarını aşan gerçek bir tribokimyasal malzeme problemi hâline gelir.
Bu nedenle önerilen araştırma modeli, yalnız “metal izi testini geçiren sır” geliştirmeyi değil; hangi kullanım koşulunda hangi mekanizmanın baskın olduğunu açıklayabilen bir malzeme–proses–kullanım haritası oluşturmayı hedeflemektedir.
Kaynakça & Referanslar
- https://committee.iso.org/standard/81502.html ↗
- https://www.iteh.eu/catalog/standards/iso/74e57c23-aec9-4ac4-9bda-40246440e149/iso-5644-2024 ↗
- https://pmc.ncbi.nlm.nih.gov/articles/PMC8999791/ ↗
- https://www.stc.group/getfile/index/action/images/slug/cfd-888-03-cerev17-tableware-lucideon-20221111-02 ↗
- https://www.ceramictestingequipment.co.uk/product.php?product=80 ↗
- https://www.ceramictestingequipment.co.uk/ ↗
- https://doi.org/10.3390/ma15072442 ↗
- https://www.iso.org/standard/81502.html ↗
- https://www.testfakta.se/hem-hushall/article/sa-snabbt-slits-porslinstallrikarna ↗
- https://bssa.org.uk/bssa_articles/cutlery-stainless-steel-grades/ ↗
- https://bssa.org.uk/bssa_articles/selection-of-stainless-steels-for-the-food-processing-industries/ ↗
- https://holst-porcelain.com/porcelain-guide/imperfections-variations/cutlery-abrasion/ ↗
- https://holst-porcelain.com/porcelain-guide/practical-guide/cutlery-abrasion/ ↗
- https://doi.org/10.1016/j.jfoodeng.2008.12.019 ↗
- https://doi.org/10.1016/j.jmrt.2025.04.105 ↗
- https://doi.org/10.14332/svc16.proc.0029 ↗
- https://doi.org/10.1016/j.surfin.2018.09.009 ↗
- https://doi.org/10.1016/j.jeurceramsoc.2008.10.018 ↗
- https://doi.org/10.1002/9780470291177.ch11 ↗
- https://doi.org/10.1080/0371750X.2018.1519402 ↗
- https://doi.org/10.4028/www.scientific.net/KEM.690.28 ↗
- https://doi.org/10.1111/j.1151-2916.1931.tb16676.x ↗
- https://doi.org/10.1111/j.1151-2916.1999.tb02162.x ↗
- https://doi.org/10.1016/j.matchar.2016.07.003 ↗
- https://doi.org/10.4191/kcers.2015.52.3.186 ↗
- https://doi.org/10.1016/j.jeurceramsoc.2015.03.011 ↗
- https://doi.org/10.1016/j.jeurceramsoc.2013.08.018 ↗
- https://doi.org/10.1016/j.jeurceramsoc.2006.04.162 ↗
- https://doi.org/10.1016/j.ceramint.2011.07.043 ↗
- https://doi.org/10.1016/j.bsecv.2021.07.002 ↗
- https://doi.org/10.13168/cs.2023.0015 ↗
- https://doi.org/10.35193/bseufbd.1218432 ↗
- https://doi.org/10.1111/ijac.13544 ↗
- https://doi.org/10.3390/ma15010365 ↗
- https://doi.org/10.1038/nmat2301 ↗
- https://doi.org/10.1016/j.gca.2014.12.009 ↗
- https://doi.org/10.1016/j.actamat.2021.117478 ↗
- https://doi.org/10.1111/ijac.13569 ↗
- https://doi.org/10.1016/j.ceramint.2007.06.006 ↗
- https://doi.org/10.1016/j.jnoncrysol.2011.05.020 ↗
- https://doi.org/10.1016/j.ceramint.2003.11.002 ↗
- https://doi.org/10.2109/jcersj1950.86.1000_571 ↗
- https://doi.org/10.1002/9780470294611.ch10 ↗
- https://doi.org/10.4191/kcers.2016.53.5.535 ↗
- https://doi.org/10.36410/jcpr.2024.25.1.65 ↗
- https://doi.org/10.1177/02670844241241120 ↗
- https://doi.org/10.1088/1742-6596/992/1/012032 ↗
Teknik ve edebi yazılarla yazariz.com topluluğuna katkı sağlamaktadır.